
Kabelkonfektionierung – wie geht das überhaupt?
Letzte Änderung: , Autor: FiaBuc Kabelkonfektion GmbH, Fachartikel
Worum geht es?
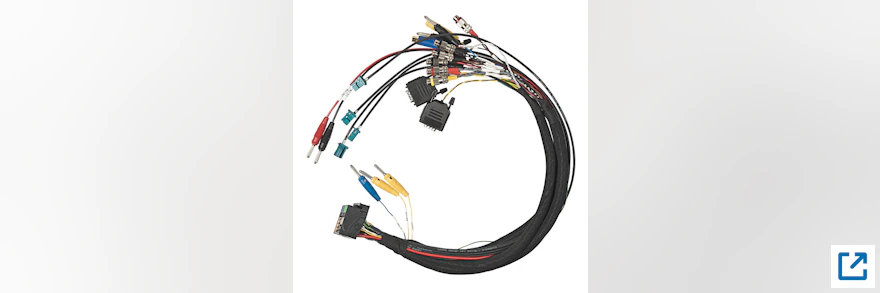
Kabelkonfektionierung macht aus Meterware ein einbaufertiges Kabel: ablängen, abisolieren, Kontakte crimpen oder löten, Stecker bestücken, prüfen. Das Ergebnis ist ein Kabel oder Kabelsatz, der exakt nach Zeichnung gefertigt und elektrisch geprüft ist.
Der Ablauf folgt fast immer denselben 14 Schritten – von der Auftragsklärung bis zum Versand. Zwei Prüfpunkte entscheiden über Qualität: die Crimpkontrolle direkt am Arbeitsplatz und die elektrische Endprüfung. Fehler dort führen zurück in die Nacharbeit.
Ablaufplan

Ablaufplan Kabelkonfektionierung · 14 Schritte, 2 Prüfpunkte
Ist ein Crimp nicht in Ordnung, wird nach Nachstellen des Werkzeugs neu gecrimpt; fällt die elektrische Prüfung durch, geht das Kabel zur Nacharbeit an den Stecker zurück.
Die Arbeitsschritte im Überblick
|
Nr. |
Arbeitsschritt |
Ziel |
Werkzeug / Maschine |
Prüfung |
|
1 |
Auftrag & Zeichnung prüfen |
Stückliste, Längen, Pinbelegung klar |
Zeichnung, Arbeitsplan |
Vollständigkeit der Unterlagen |
|
2 |
Material bereitstellen |
Kabel, Kontakte, Stecker, Zubehör am Platz |
Lager, Kommissionierliste |
Artikelnummern, Chargen |
|
3 |
Rüsten & Erstmuster |
Maschine eingestellt, erstes Teil i. O. |
Schneid-Abisolierautomat, Crimppresse, Applikator |
Erstmusterprüfung |
|
4 |
Ablängen |
Kabel auf Solllänge |
Ablängautomat, Schneidzange |
Länge ± Toleranz |
|
5 |
Abmanteln |
Außenmantel entfernt, Adern unbeschädigt |
Abmantelwerkzeug, Automat |
Keine Einschnitte in Adern |
|
6 |
Abisolieren |
Leiter auf Soll-Abisolierlänge frei |
Abisolierzange, Automat |
Länge, keine abgeschnittenen Litzen |
|
7 |
Vorbereiten |
Schrumpfschlauch, Tülle, Schirm vorbereitet |
Heißluft, Schirmwerkzeug |
Teile in richtiger Reihenfolge aufgeschoben |
|
8 |
Crimpen / Löten |
Kontakt fest mit Leiter verbunden |
Crimpzange, Crimppresse, Lötstation |
Sichtprüfung je Teil |
|
9 |
Crimpkontrolle |
Verbindung nachweislich i. O. |
Crimphöhenmessgerät, Abzugskraftprüfer |
Crimphöhe, Auszugskraft, Schliffbild (stichprobenartig) |
|
10 |
Stecker bestücken & montieren |
Kontakte richtig im Gehäuse, Stecker geschlossen |
Bestückwerkzeug, Montagebrett |
Pinbelegung, Einrastkontrolle |
|
11 |
Kennzeichnen |
Kabel eindeutig identifizierbar |
Etikettendrucker, Beschriftungsschlauch |
Lesbarkeit, Position |
|
12 |
Elektrische Prüfung |
Durchgang und Isolation nachgewiesen |
Kabeltester, Hochspannungsprüfgerät |
Durchgang, Kurzschluss, Vertauschung, ggf. Isolation |
|
13 |
Endkontrolle & Dokumentation |
Kabel entspricht Zeichnung, Nachweis vorhanden |
Prüfprotokoll, Lehre |
Maße, Optik, Protokoll |
|
14 |
Verpacken & Versand |
Kabel geschützt beim Kunden |
Verpackung, Lieferschein |
Menge, Kennzeichnung |
Werkzeuge und Prüftiefe hängen von Stückzahl und Branche ab – in Kleinserie per Hand, in Serie überwiegend automatisiert.
Die Arbeitsschritte im Detail
Jeder Schritt ist gleich aufgebaut: was passiert, worauf es ankommt, typische Fehler.
Phase 1 – Vorbereitung
1. Auftrag & Zeichnung prüfen
Bevor ein Kabel geschnitten wird, muss klar sein, was genau gebaut wird. Grundlage sind Kabelzeichnung, Stückliste und Arbeitsplan.
- Was passiert: Revisionsstand der Zeichnung prüfen, Kabeltyp, Längen, Abisoliermaße, Steckertypen und Pinbelegung durchgehen, Prüfanforderungen (z. B. Hochspannungsprüfung) klären.
- Worauf es ankommt: Nur freigegebene, aktuelle Unterlagen verwenden. Unklarheiten vor Fertigungsstart mit Kunde oder Arbeitsvorbereitung klären.
- Typische Fehler: Veraltete Zeichnung, falsch gelesene Pinbelegung (Ansicht von Steck- oder Kabelseite), fehlende Toleranzangaben.
2. Material bereitstellen
Alle Teile werden laut Stückliste kommissioniert und am Arbeitsplatz bereitgelegt.
- Was passiert: Kabel (Meterware oder Rolle), Kontakte, Steckergehäuse, Dichtungen, Tüllen, Schrumpfschläuche, Aderendhülsen und Etiketten bereitstellen.
- Worauf es ankommt: Artikelnummer, Querschnitt und Kontaktoberfläche (z. B. verzinnt oder vergoldet) gegen Stückliste abgleichen, Chargen für die Rückverfolgbarkeit notieren.
- Typische Fehler: Kontakt für falschen Querschnitt, ähnlich aussehende Steckergehäuse mit anderer Codierung, zu wenig Material für Rüst- und Prüfteile.
3. Rüsten & Erstmuster
Maschinen und Werkzeuge werden auf den Auftrag eingestellt, danach wird ein erstes Teil gefertigt und vollständig geprüft.
- Was passiert: Abläng-/Abisolierautomat auf Länge und Abisoliermaß einstellen, passenden Crimp-Applikator oder Crimpeinsatz einsetzen, Crimphöhe einstellen.
- Worauf es ankommt: Das Erstmuster wird gegen alle Merkmale geprüft (Länge, Abisolierung, Crimphöhe, Auszugskraft). Erst nach Freigabe startet die Serie.
- Typische Fehler: Applikator passt nicht zum Kontakt, Messer stumpf oder falsch eingestellt, Erstmuster nicht dokumentiert.
Phase 2 – Kabelbearbeitung
4. Ablängen
Das Kabel wird von der Rolle auf die Solllänge geschnitten.
- Was passiert: In Serie zieht ein Ablängautomat das Kabel ein, misst und schneidet; in Kleinserie wird mit Maßband oder Anschlag und Kabelschere gearbeitet.
- Worauf es ankommt: Länge innerhalb der Toleranz aus der Zeichnung, gerader Schnitt ohne gequetschte Litzen. Kabel spannungsfrei abrollen, damit es sich nicht verdrillt.
- Typische Fehler: Messfehler durch Durchhang, Verwechslung von Gesamtlänge und Länge ohne Stecker, Toleranz nicht beachtet.
5. Abmanteln
Bei mehradrigen Kabeln wird der Außenmantel auf der vorgegebenen Länge entfernt, sodass die Einzeladern frei liegen.
- Was passiert: Mantel mit Abmantelwerkzeug oder Automat ringsum einschneiden und abziehen; bei geschirmten Kabeln Schirmgeflecht oder Folie freilegen.
- Worauf es ankommt: Schnitttiefe so einstellen, dass die Aderisolation darunter nicht verletzt wird. Abmantellänge exakt einhalten.
- Typische Fehler: Eingeschnittene Adern (später Kurz- oder Isolationsfehler), beschädigter Schirm, ausgefranster Mantel.
6. Abisolieren
Die Isolation der Einzeladern wird entfernt, damit der blanke Leiter für Crimp oder Lötstelle frei liegt.
- Was passiert: Abisolierzange oder Automat schneidet die Isolation ein und zieht sie ab; teilweises Abisolieren (Isolation bleibt als Schutz auf dem Leiter) erleichtert späteres Verdrillen.
- Worauf es ankommt: Abisolierlänge passend zum Kontakt, keine angeschnittenen oder abgerissenen Litzen, Litzen nicht aufgespleisst.
- Typische Fehler: Zu lang (Leiter schaut aus dem Kontakt heraus) oder zu kurz (Isolation im Crimp), Litzen gekappt und damit Querschnitt verringert.
7. Vorbereiten
Vor dem Crimpen werden alle Teile aufgeschoben, die später nicht mehr auf das Kabel passen.
- Was passiert: Schrumpfschlauch, Tülle, Knickschutz, Dichtung oder Steckergehäuseteile aufschieben; Schirm kürzen, zurückfalten oder mit Schirmhülse versehen; Litzen leicht verdrillen.
- Worauf es ankommt: Reihenfolge laut Arbeitsplan einhalten – sie ist bei jedem Steckertyp anders.
- Typische Fehler: Vergessene Tülle oder Dichtung (Kontakt muss wieder ab), Schirmlitzen, die später einen Kurzschluss verursachen.
8. Crimpen / Löten
Der Kontakt wird dauerhaft mit dem Leiter verbunden – der wichtigste Schritt der ganzen Konfektionierung.
- Was passiert: Beim Crimpen wird der Kontakt mit Crimpzange oder Crimppresse kalt um Leiter und Isolation verpresst, es entsteht eine gasdichte Verbindung. Beim Löten wird der Leiter mit Lot im Lötkelch oder an der Lötöse verbunden.
- Worauf es ankommt: Leiter sichtbar im Inspektionsfenster, Isolationscrimp fasst die Isolation (nicht den Leiter), keine herausstehenden Litzen. Beim Löten: sauber benetzt, kein Lot unter der Isolation (macht das Kabel dort starr).
- Typische Fehler: Falsches Werkzeug oder falscher Einsatz, Kontakt verbogen, kalte Lötstelle, Isolation mit im Leitercrimp.
9. Crimpkontrolle (Prüfpunkt 1)
Hier wird nachgewiesen, dass die Verbindung mechanisch und elektrisch in Ordnung ist. Ist sie es nicht, wird das Werkzeug nachgestellt und das Teil neu gefertigt.
- Was passiert: Sichtprüfung jedes Teils; stichprobenartig Crimphöhe messen, Auszugskraft prüfen und bei Bedarf ein Schliffbild anfertigen. In Serie überwacht oft eine Crimpkraftüberwachung jeden einzelnen Crimp.
- Worauf es ankommt: Messwerte innerhalb der Vorgaben des Kontaktherstellers, Ergebnisse dokumentiert.
- Typische Fehler: Prüfung nur am Erstmuster, nicht während der Serie; n. i. O.-Teile nicht getrennt und gekennzeichnet.
Phase 3 – Montage & Prüfung
10. Stecker bestücken & montieren
Die gecrimpten Kontakte werden in das Steckergehäuse eingesetzt, anschließend wird der Stecker komplettiert.
- Was passiert: Kontakte laut Pinbelegung in die Kammern drücken, bis sie hörbar einrasten; Sekundärverriegelung schließen; Gehäuse, Zugentlastung und Tülle montieren, Schrumpfschlauch aufschrumpfen.
- Worauf es ankommt: Jeden Kontakt nach dem Einsetzen mit leichtem Zug prüfen (Rastkontrolle). Zugentlastung muss am Mantel greifen, nicht an den Adern.
- Typische Fehler: Vertauschte Pins, nicht eingerastete Kontakte (rutschen beim Stecken heraus), vergessene Verriegelung.
11. Kennzeichnen
Das Kabel wird so beschriftet, dass es beim Kunden eindeutig zugeordnet werden kann.
- Was passiert: Etikett, Beschriftungsschrumpfschlauch oder Fahne mit Sachnummer, Revisionsstand, Datum oder Seriennummer anbringen; bei Bedarf Aderkennzeichnung an beiden Enden.
- Worauf es ankommt: Position laut Zeichnung, Beschriftung dauerhaft lesbar und abriebfest.
- Typische Fehler: Falscher Revisionsstand auf dem Etikett, Etikett an falscher Stelle oder löst sich ab.
12. Elektrische Prüfung (Prüfpunkt 2)
Jedes Kabel wird zu 100 % elektrisch geprüft. Fällt es durch, geht es zur Fehlersuche und Nacharbeit zurück an den Stecker.
- Was passiert: Kabeltester prüft Durchgang (jede Verbindung vorhanden), Kurzschluss (keine ungewollten Verbindungen) und Vertauschung (Pinbelegung richtig). Je nach Anforderung zusätzlich Widerstandsmessung, Isolationsprüfung oder Hochspannungsprüfung.
- Worauf es ankommt: Prüfprogramm passt zur aktuellen Zeichnung, Prüfadapter in Ordnung. Ergebnis je Kabel oder Seriennummer festhalten.
- Typische Fehler: Prüfprogramm einer alten Revision, Wackelkontakt im Prüfadapter, ungeprüfte Kabel gelangen in den i. O.-Behälter.
13. Endkontrolle & Dokumentation
Zum Schluss wird das fertige Kabel noch einmal komplett mit der Zeichnung verglichen und die Fertigung dokumentiert.
- Was passiert: Sichtprüfung (Mantel unbeschädigt, Schrumpfschlauch sauber, Stecker vollständig), Maßkontrolle der Gesamtlänge, Prüfprotokoll ausfüllen.
- Worauf es ankommt: Rückverfolgbarkeit – Auftrag, Chargen und Prüfergebnisse müssen zusammenpassen.
- Typische Fehler: Protokoll unvollständig, Beschädigungen durch Handling nach der elektrischen Prüfung übersehen.
14. Verpacken & Versand
Das Kabel wird so verpackt, dass es unbeschädigt beim Kunden ankommt.
- Was passiert: Kabel in vorgegebenem Radius aufwickeln oder geradelegen, mit Kabelbinder oder Klett fixieren, Stecker mit Schutzkappen sichern, in Beutel oder Karton verpacken und Lieferschein beilegen.
- Worauf es ankommt: Mindestbiegeradius einhalten, Kabel nicht knicken, Menge und Kennzeichnung der Verpackung prüfen.
- Typische Fehler: Zu enger Wickel (Adern brechen), fehlende Schutzkappen, falsche Stückzahl.
