
Geprüfte Spannbacken Hersteller

Heinrich-Röhm-Str. 50, 89567 Sontheim
Deutschland
Spannbacken Fachartikel

Weitere Spannbacken Hersteller


Über Spannbacken
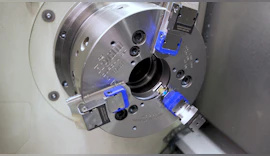
Spannbacken klemmen Werkstücke im Spannfutter einer Drehmaschine mit definierter Kraft. Der Eingriff entscheidet über Rundlauf und Prozessruhe. Bei hohen Schnittkräften stützen die Backen die Mantelfläche, während das Futter das Antriebsmoment einleitet. Wo die Anlagefläche zu klein ist, steigt der Flächendruck und es drohen Eindrücke. Eine Konfiguration beginnt daher mit Durchmesserbereich und Bauteilsteifigkeit.
Interaktion mit dem Spannfutter und Typen
Im Spannfutter führen Grundkörper und Backenführung die Kräfte in drei Richtungen: radial, axial und tangential. Bei Außenspannung greifen die Zähne in der Backenführung formschlüssig ein, bei Innenspannung kehrt sich die Kraftrichtung um, was das Spiel in der Führung stärker spürbar macht. Nicht die Nennspannkraft allein bestimmt die Eignung, sondern auch die Auflagegeometrie am Werkstück.
- Standardspannbacken: Weiche Ausführungen lassen sich auf Maß ausdrehen oder ausbohren. Gehärtete Varianten arbeiten bei Rohteilen verschleißarm.
- Sonderspannbacken: Halbmond- oder Segmentgeometrien vergrößern die Anlagefläche bei dünnwandigen Konturen.
- Grundmodul-Spannbacken: Ein Grundmodul nimmt wechselnde Aufsätze auf – etwa Höhenelement-Sätze oder Backen mit Sternauflage.
Anwendungsfall: Bei einem Großteil mit Ø 400 mm senken Segmentkonturen den lokalen Druck spürbar, und der Außenspannbereich innerhalb der Backenstufen bleibt nutzbar.
Werkstoffe und konstruktive Merkmale
Die Werkstoffwahl beeinflusst Steifigkeit und Dämpfung des Spannsystems direkt. Härter ist nicht immer ruhiger. Bei schwingungsanfälligen Bearbeitungen liefert Gusseisen durch innere Reibung eine spürbare Dämpfung nach EN 1561. Für hohe Kräfte dominiert Vergütungsstahl, weil Zähigkeit Kantenabbrüche an den Stufen verzögert.
Zwar schützen Aluminium- oder Kunststoffauflagen empfindliche Oberflächen vor Abdrücken, aber sie begrenzen die übertragbare Kraft deutlich und reagieren empfindlicher auf Späneinzug. Konstruktiv prägen drei Merkmale das Verhalten im Betrieb: Erstens trägt die Zahngeometrie in der Führung den Formschluss gegen Rückdrehmomente. Zweitens bestimmt die Passung am Aufsatzsystem den Seitenschlag. Drittens definiert eine sauber gefräste Vorlage die Wiederholgenauigkeit beim Wechsel.
Spezifikationen und Normbezug bei der Beschaffung
Für kompatible Schnittstellen geben Futternormen Maße und Bezugsebenen vor. Das reduziert Fehlpaarungen. Bei zylindrischer Aufnahme legt DIN 6350 typische Anschlussmaße fest. Wo eine Zeichnung fehlt, sind folgende Angaben relevant:
- Passform: Zahnteilung und Anschraubbild müssen zur Futteraufnahme passen. Abweichungen erzeugen Kippmomente.
- Maximale Spannkraft: Die zulässige Kraft gilt für genau diese Backengeometrie und Stufenhöhe. Überlast drückt Stufen plastisch ein.
Anwendungsfall: Bei einer Drehmaschine mit geforderter Rundlaufabweichung ≤ 10 µm sinkt die Abweichung typischerweise nach dem Ausdrehen weicher Stahlbacken am montierten Futterkörper, während gehärtete Backen reproduzierbare Werte ohne Nacharbeit liefern.
Für Serienqualität dient DIN EN ISO 9001 als Nachweis stabiler Fertigungsprozesse des Herstellers. Als Ansprechperson bleibt dennoch der technische Support relevant.
| Merkmal | Weiche Ausführung | Gehärtete Ausführung |
|---|---|---|
| Härte | < 30 HRC | > 58 HRC |
| Formbarkeit | Ausdrehbar oder ausbohrbar | Starr |
| Verschleiß | Höher | Geringer |
| Normreferenz | DIN 6350 / DIN 6351 | DIN 6350 / DIN 6351 |
Normen und Richtlinien
- EN 1561 – Werkstoffe für Gusseisen
- DIN EN 10083 – Vergütungsstähle
- DIN 6350 – Anschlussmaße für zylindrische Aufnahmen
- DIN 6351 – Anschlussmaße für kegelige Aufnahmen
- DIN EN ISO 9001 – Qualitätsmanagement in der Serienfertigung
Hersteller sind RÖHM GmbH, EMAG GmbH & Co. KG, Forkardt Deutschland GmbH, Hoffmann SE, SCHUNK GmbH & Co. KG, Spreitzer GmbH Co KG
FAQ zu Spannbacken
Wie optimiert man die Lebensdauer von Spannbacken?
Tägliche Reinigung und korrekte Schmierung verhindern vorzeitigen Verschleiß und Korrosion. Späne- und Kühlmittelrückstände entfernen; die Führungselemente des Spannfutters mit geeignetem Schmierstoff nach DIN 51502 versorgen. Einen Wartungsplan gemäß Herstellervorgaben einführen; so steigt die Nutzungsdauer der Spannbacken um bis zu 30 Prozent.
Wie beeinflusst die Backenauswahl die Fertigungspräzision?
Die Backenauswahl bestimmt Rundlauf und Oberflächengüte. Weiche, am montierten Futter ausgedrehte Backen erreichen die höchste Rundlaufgenauigkeit, typischerweise unter 5 µm, und eignen sich für Präzisionsbauteile. Gehärtete Backen sind verschleißfest und für Rohteile geeignet; ihre reproduzierbare Genauigkeit liegt bei etwa 10–20 µm. Für maximale Präzision weiche bearbeitbare Backen wählen, für hohe Stückzahlen mit weniger kritischen Toleranzen gehärtete Backen.
Wann rechnen sich individuell gefertigte Spannbacken wirtschaftlich
Individuell gefertigte Spannbacken sind wirtschaftlich sinnvoll bei komplexen Werkstückgeometrien, wenn Standardbacken die Form nicht ausreichend stützen oder besondere Spannkräfte erforderlich sind. Trotz höherer Anschaffungskosten von 150 bis 500 Euro pro Satz amortisieren sie sich durch geringere Ausschussraten und kürzere Bearbeitungszeiten, vor allem bei hohen Stückzahlen oder teuren Werkstücken. Die Entscheidung sollte auf einer Amortisationsrechnung über die Lebensdauer basieren, die TCO und Produktionszykluszeiten einbezieht.
Was ist für die fachgerechte Lagerung von Spannmitteln zu beachten?
Spannmittel trocken, sauber und geordnet bei geringer Luftfeuchtigkeit lagern, idealerweise in klimakontrollierten Räumen. Korrosionsschutzöl nach ISO 6743-8 auftragen und Herstellervorgaben zur Konservierung strikt einhalten. Ein strukturiertes Lagersystem mit Klimakontrolle minimiert Korrosion und maximiert die Lebensdauer.
Welche Sicherheitsvorschriften gelten für den Einsatz von Spannsystemen
Spannsysteme unterliegen der EU-Maschinenrichtlinie 2006/42/EG mit grundlegenden Sicherheits- und Gesundheitsschutzanforderungen. DIN EN ISO 16089 empfiehlt, die Spannkraft insbesondere bei hydraulischen oder pneumatischen Spannfuttern alle 500 Betriebsstunden zu prüfen. Unerlässlich sind zudem die Schulung des Personals nach Betriebsanleitung und regelmäßige sicherheitstechnische Prüfungen der Spannsysteme.
Wie lassen sich Rüstzeiten beim Wechsel von Werkstückspannern minimieren
Modulare Spannsysteme, Schnellwechselsysteme und standardisierte Abläufe verkürzen Rüstzeiten deutlich. Schnellwechselsysteme oder Grundbacken mit austauschbaren Aufsätzen senken die Wechselzeit pro Spannfutter typischerweise von 30 Minuten auf unter 5 Minuten. Voreinstellgeräte ermöglichen das präzise Einstellen der Backen außerhalb der Maschine und reduzieren Stillstand. Größte Wirkung erzielt die Kombination aus modularer Hardware, klar definierten Rüststandards und regelmäßiger Schulung.
Wie lassen sich Spannbacken in automatisierte Fertigungslinien integrieren
Automatisierte Spannbacken werden über Sensorik und hydraulische oder pneumatische Aktuatoren in die Anlagensteuerung eingebunden. Intelligente Spannsysteme überwachen Spannkraft und Werkstücklage und übertragen die Daten per IO-Link oder EtherCAT an die Steuerung. So lassen sich Spannparameter automatisch anpassen und Prozessabweichungen erkennen. Die Integration sollte frühzeitig in der Digitalisierungsstrategie geplant werden, um Effizienz und Qualität zu steigern.
Hintergrund: Spannbacken
-
Spannfutter Wikipedia
Als Aufnahme an Werkzeugmaschinen klemmt das Spannfutter Einsatzwerkzeuge oder Werkstücke. Auf der Drehmaschine als Drehfutter hält es das Werkstück; Spannbacken stellen den Kraftschluss her, das Futter leitet das Antriebsmoment ein.
Autor: induux Redaktion · Zuletzt aktualisiert: November 2026, ID: 11316